Українські виробники погіршили ділові очікування: як контроль якості допомагає зменшувати втрати
У жовтні 2026 року настрої українського бізнесу погіршилися, а найнижчий показник ділових очікувань зафіксували у виробничому секторі. За таких умов підприємствам особливо важливо контролювати витрати, уникати браку та забезпечувати стабільну якість продукції. Один із практичних напрямів цієї роботи — перевірка точності виготовлення деталей на різних етапах виробництва.
Що відбувається в українській промисловості
За результатами жовтневого дослідження «Барометр бізнесу», яке проводить Торгово-промислова палата України, загальний індекс ділових очікувань знизився до −16,4, що стало найнижчим значенням від початку 2026 року.
Серед чотирьох досліджених секторів найбільш песимістичні настрої продемонстрували представники виробництва. Відповідний показник становив −20,3, погіршившись на 0,5 пункту порівняно з попереднім місяцем.
Для порівняння, у сфері послуг індекс становив −13,5, а в торгівлі — −14,0.
Ці дані характеризують очікування опитаних представників бізнесу, а не фактичні обсяги промислового виробництва. Проте вони відображають невизначеність, з якою стикаються підприємства під час планування своєї діяльності.
У таких обставинах одним із резервів ефективності для машинобудівних і металообробних підприємств залишається скорочення внутрішніх виробничих втрат.
Чому навіть невеликий брак може дорого коштувати
Під час виготовлення деталей важливе значення має відповідність фактичних розмірів вимогам конструкторської документації. Особливо це стосується компонентів, які згодом використовують у складанні механізмів, обладнання та різьбових з’єднань.
Наприклад, якщо отвір або різьба не відповідають установленим допускам, деталь може виявитися непридатною для складання. Залежно від характеру відхилення її доведеться доопрацьовувати або виготовляти повторно.
У серійному виробництві наслідки можуть бути відчутнішими. Якщо проблему з налаштуванням обладнання виявили не відразу, однаковий дефект здатний повторитися в цілій партії продукції.
Це означає додаткові витрати матеріалів, робочого часу та ресурсів обладнання. Крім того, виправлення браку може впливати на строки виконання замовлень.
Саме тому контроль якості доцільно проводити не лише після завершення виготовлення продукції, а й на проміжних етапах технологічного процесу.
Як калібри допомагають перевіряти точність деталей
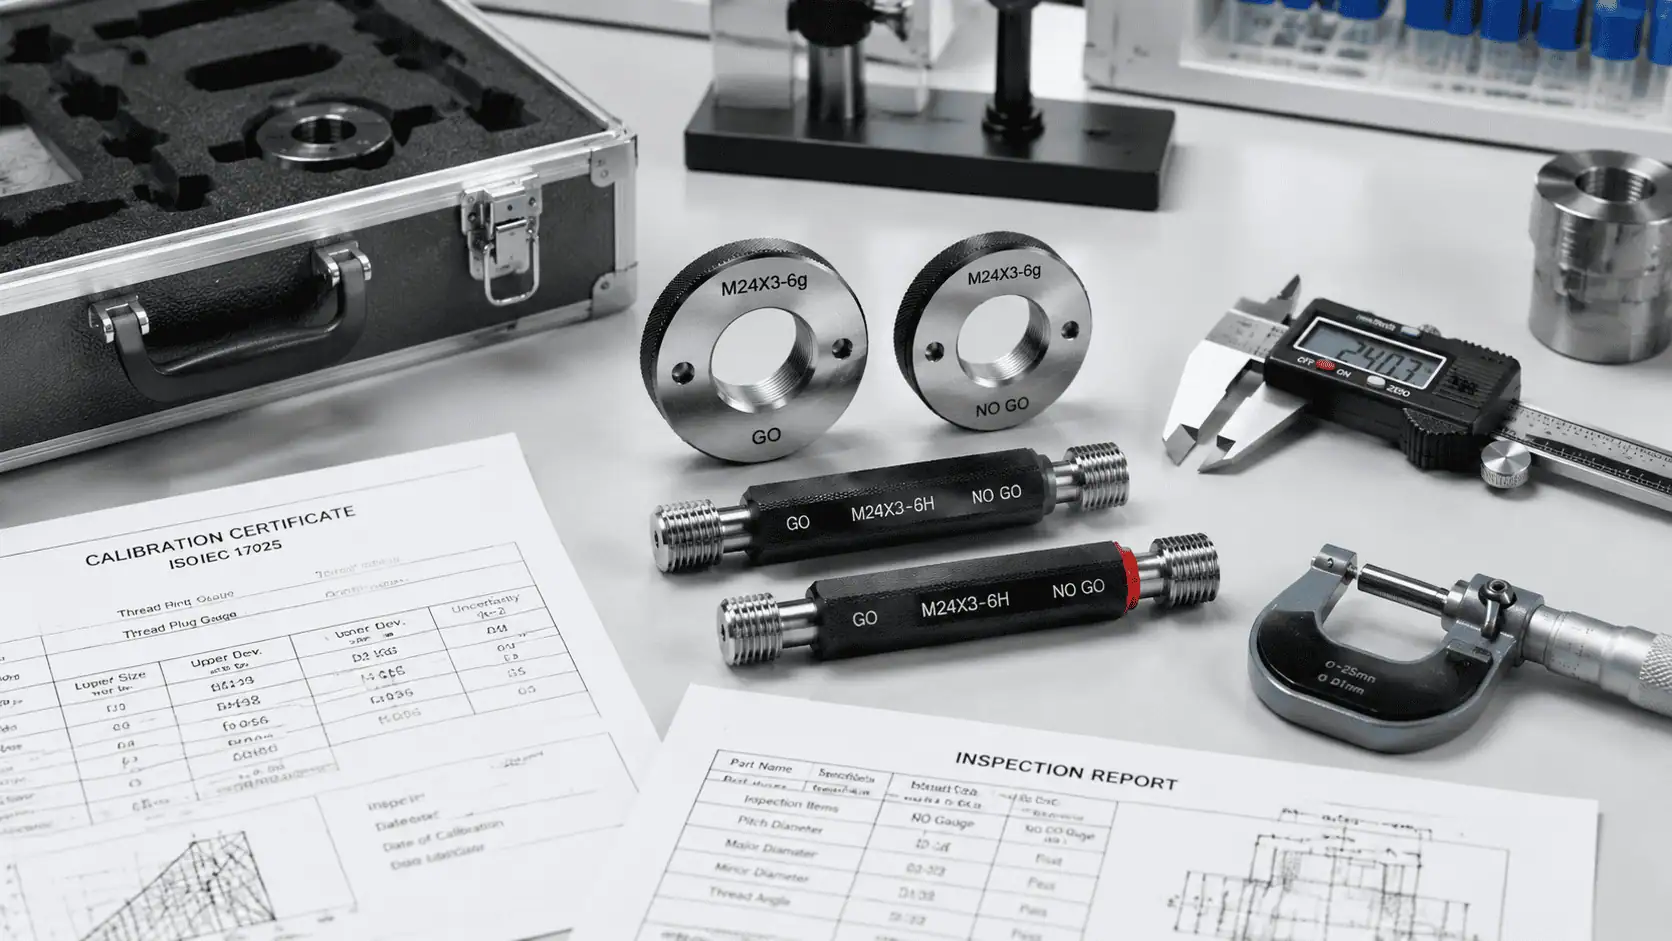
Для контролю розмірів і геометричних параметрів у промисловості використовують різні інструменти: штангенциркулі, мікрометри, нутроміри, вимірювальні системи та граничні калібри.
Кожен із них виконує своє завдання. Одні прилади дозволяють визначити фактичне значення розміру, інші — оперативно перевірити відповідність деталі встановленим критеріям придатності.
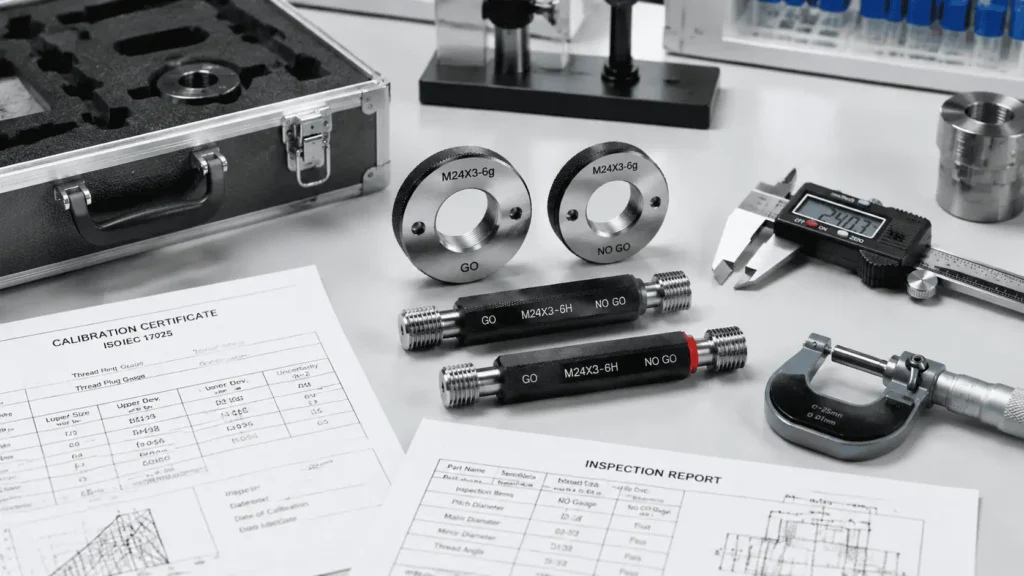
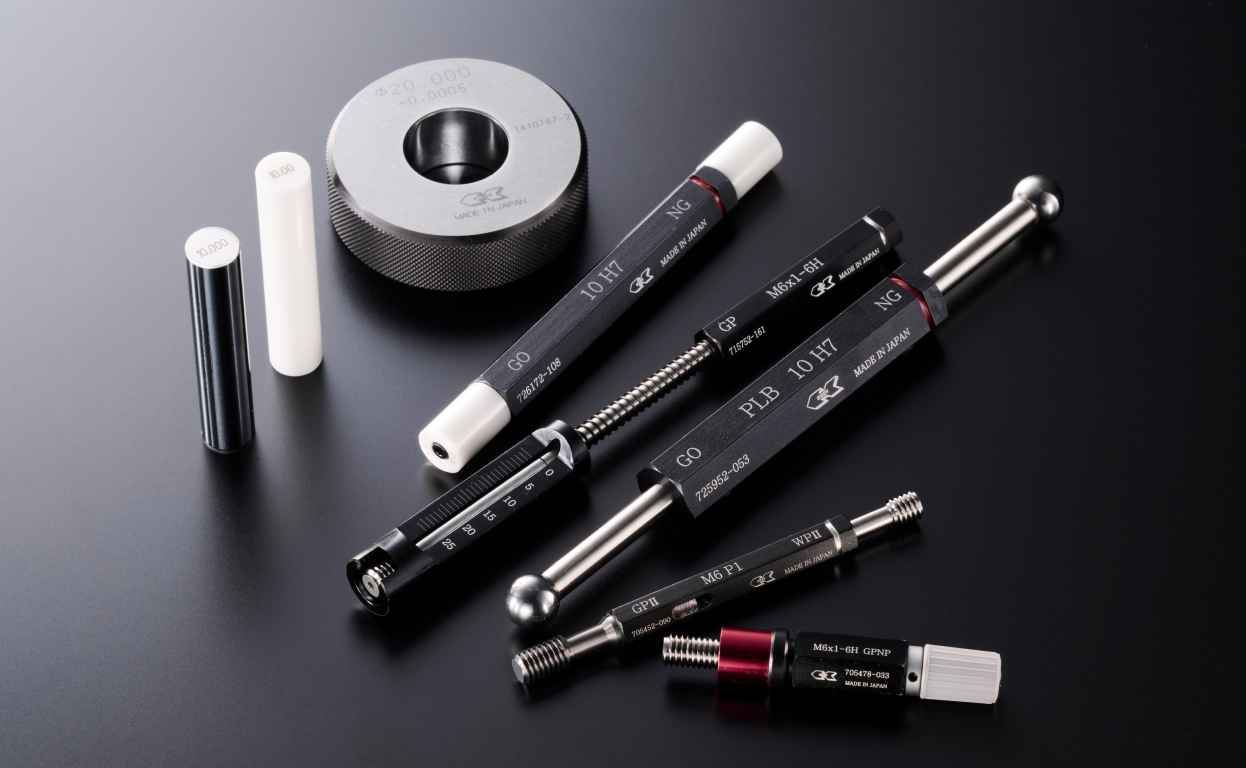
Зокрема, різьбові та гладкі калібри застосовують для контролю отворів, валів і різьбових з’єднань. Такі інструменти представлені в каталозі UPPER, де зібрані різні типи калібрів для промислового використання.
Різьбові калібри-пробки призначені для перевірки внутрішньої різьби, а різьбові калібри-кільця — зовнішньої. Гладкі калібри використовують для контролю відповідних розмірів отворів і валів без різьби.
Важлива особливість граничних калібрів полягає в тому, що вони не показують фактичне числове значення розміру. Натомість дають змогу оцінити відповідність контрольованої деталі встановленим межам за правилами, визначеними для конкретного типу калібру.
Як працює перевірка різьби за принципом ПР/НЕ
Розглянемо типовий приклад із машинобудування.
Підприємство виготовляє партію металевих деталей із внутрішньою метричною різьбою. За кресленням вона повинна відповідати визначеним параметрам: номінальному діаметру, кроку, полю допуску та іншим технічним вимогам.
Для контролю такої різьби можна використовувати відповідний граничний калібр-пробку з прохідною (ПР) і непрохідною (НЕ) сторонами.
Прохідна сторона повинна загвинчуватися в контрольовану різьбу згідно з вимогами застосовного стандарту та методики контролю. Непрохідна сторона, навпаки, не повинна загвинчуватися понад установлену стандартом допустиму межу.
Якщо результат перевірки не відповідає критеріям приймання, це сигнал для додаткової перевірки деталі та технологічного процесу.
Наприклад, причиною відхилення можуть бути неправильне налаштування різьбонарізного обладнання, зношування різального інструменту або інші технологічні чинники. Конкретну причину визначають за результатами додаткового контролю.
Такий підхід дозволяє виявляти невідповідності до того, як дефектні компоненти потраплять на наступні операції чи до складу готового виробу.
Водночас перевірка калібром не замінює всіх інших видів контролю, передбачених конструкторською документацією.
Що потрібно для стабільного контролю якості
Наявність вимірювального та контрольного інструменту сама собою не гарантує відсутності браку. Результат залежить від правильної організації виробничого процесу.
Передусім інструмент необхідно підбирати відповідно до креслення. Для різьбових з’єднань важливо враховувати стандарт, номінальний розмір, крок, поле допуску та напрямок різьби. Використання калібру з невідповідними характеристиками може призвести до помилкової оцінки деталі.
Не менш важливий стан самого контрольного інструменту. Зношування робочих поверхонь, механічні пошкодження або забруднення можуть впливати на результати перевірки. Тому підприємствам потрібно організовувати належне зберігання калібрів, контроль їхнього стану та періодичні перевірки відповідно до встановлених процедур.
Окрему увагу варто приділяти частоті контролю. Її визначають залежно від технологічного процесу, стабільності обладнання, ризиків браку та вимог до продукції.
Для серійного виробництва особливо корисним є контроль після переналагодження верстата, заміни різального інструменту та в інші моменти, визначені технологічною документацією.
Контроль якості як спосіб зменшення виробничих втрат
Жовтневі результати «Барометра бізнесу» свідчать про погіршення очікувань представників українського виробничого сектору. Водночас ці показники не означають, що всі підприємства зіткнулися з однаковими проблемами або однаково скорочують виробничу активність.
Незалежно від економічної ситуації, відповідність деталей установленим технічним вимогам залишається необхідною умовою стабільного виготовлення промислової продукції.
Для підприємств, які працюють із металевими компонентами та точними з’єднаннями, системний контроль розмірів допомагає своєчасно виявляти відхилення, обмежувати обсяги браку й уникати частини витрат на повторну обробку.
В умовах невизначеності такі практичні заходи можуть бути одним із доступних способів підвищення ефективності без зміни основного виробничого процесу.